
 Türkçe
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 عربي
 Polski
 Čeština
Yerinde (Seyyar) Balans Rehberi: Ne Zaman Sahaya, Ne Zaman Tezgâha?
Dönen bir parçada titreşim ortaya çıktığında ilk soru şudur: parça sökülüp tezgâha mı alınmalı, yoksa yerinde balans ile kendi yatağında mı dengelenmeli? Cevap rotorun büyüklüğüne, montaj biçimine, hedeflenen hassasiyete ve duruş maliyetine göre değişir. Bu rehber iki yöntemin sınırlarını ortaya koyar ve okuyucunun kendi vakası için karar vermesini kolaylaştırır.
Yerinde Balans Nedir, Tezgâh Balansından Farkı Nedir?
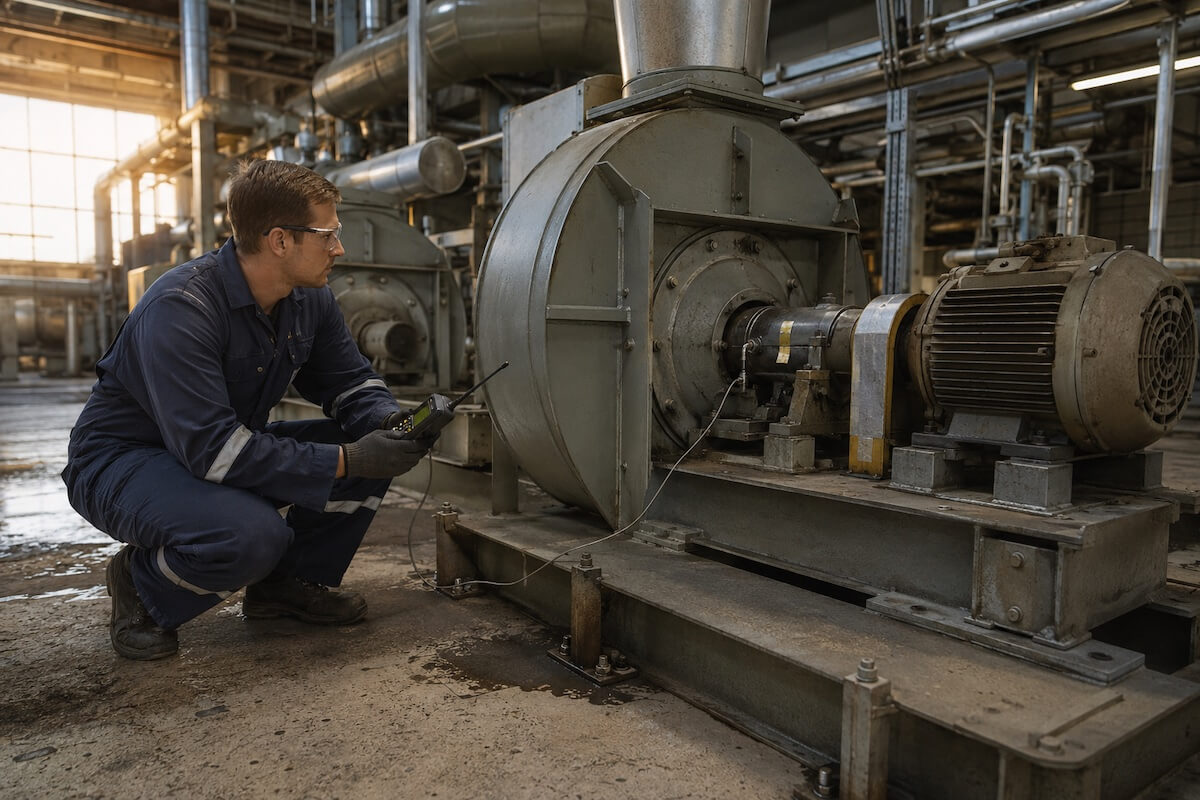
Yerinde balans (seyyar balans olarak da anılır), rotorun makineden sökülmeden, kendi yatakları üzerinde ve kendi tahrik sistemiyle döndürülerek dengelenmesidir. Ölçüm taşınabilir analizör ve yatak sensörleriyle yapılır; düzeltme doğrudan rotor üzerinde uygulanır. Tezgâh balansında ise rotor, yatay balans makineleri gibi kalibre edilmiş ve yalnızca bu iş için tasarlanmış bir ölçüm sistemine alınır; çevresel etkiler asgariye iner.
Temel fark şudur: sahada balanslama parçayı gerçek çalışma koşullarında (kendi yatağı, kaplini ve temeliyle) dengeler; tezgâh ise rotoru izole ve tekrarlanabilir bir ortamda, tanımlı bir tolerans sınıfına göre değerlendirir. Biri montaj sisteminin bütününü, diğeri rotorun kendisini ölçer.
Sahada Balanslamanın Doğru Tercih Olduğu Durumlar
MBS Balans'ın yerinde balans hizmeti özellikle şu koşullarda tezgâha göre daha mantıklı bir seçenektir:
- Sökme maliyeti veya riski yüksekse, rotor sabit montajlıysa: Büyük fanlar, maden ekipmanı, temele bağlı veya vinç erişimi olmayan rotorları sökmek, balansın kendisinden daha pahalı ve riskli olabilir.
- Balanssızlık montajdan sonra ortaya çıktıysa: Tezgâhta dengelenen rotor; kaplin, kasnak veya pervane takıldıktan sonra yeniden dengesizleşebilir ve sistemin bütünü yerinde dengelenir.
- Üretim duruşu kritikse: Parçayı sökmeden yerinde müdahale, hattın durma süresini kısaltır.
Tezgâhın Gerekli Olduğu Durumlar
Yerinde balans servisi her vakaya uygun değildir; şu hallerde rotor tezgâha alınmalıdır:
- Yüksek hassasiyet hedefi: ISO 21940-11'deki sıkı balans kalite sınıfları, çevresel etkilerden arındırılmış bir ölçüm ortamı ister; sahada ulaşılabilecek artık dengesizlik yatak ve temelin davranışıyla sınırlıdır.
- Seri üretim ve tekrarlanabilirlik: Aynı parçadan çok sayıda dengelenecekse, H-IRB 300 gibi bir yatay balans makinesi her parçayı aynı koşullarda ölçer ve işlemi standartlaştırır.
- Erişilemeyen düzeltme düzlemleri: Rotor yatağındayken düzeltme düzlemi muhafaza veya gövdeyle kapalıysa sahada düzeltme yapılamaz.
- Kabul ve raporlama gereksinimi: Müşteri kabulü veya kalite dokümantasyonu için kalibre edilmiş tezgâh ölçümü ve iBalancer yazılımının izlenebilir raporları gerekir.
Sahada Ölçümün Sınırları
Gerçek çalışma koşulları yerinde balansın hem avantajı hem sınırıdır; sahada ölçülen titreşim tüm sistemin tepkisidir:
- Çevresel titreşim: Komşu makinelerden ve zeminden gelen titreşim ölçüme karışır; mümkünse yakındaki ekipman durdurulmalı, ölçüm tekrarlanmalıdır.
- Devir kararlılığı: Faz ölçümü sabit devir ister. Yük veya tahrik dalgalanması faz açısını kaydırır ve hesaplanan düzeltme ağırlığını yanıltır.
- Tek düzlem mi, iki düzlem mi: Dar diskli rotorlarda tek düzlem çoğu zaman yeterlidir; uzun rotorlarda iki düzlem gerekir ve düzlemler arası etkileşim daha fazla deneme koşusu ister.
- Yatak ve temel etkisi: Gevşek bağlantı, rezonans veya zayıf temel balanssızlıkla aynı frekansta titreşim üretebilir; ağırlık eklemek sorunu çözmez, yalnızca semptomu gizler.
Her Titreşim Balanssızlık Değildir
Sahaya çıkmadan ya da tezgâha almadan önceki en kritik iş teşhistir. Dönüş frekansındaki titreşim balanssızlığın tipik belirtisidir; ancak eksen kaçıklığı, yatak hasarı, gevşeklik ve geometrik sapma da benzer tablo oluşturur. Eğri mil, çarpık flanş veya ovalleşmiş yatak yüzeyi gibi salgı kaynaklı hatalar balanssızlıkla sıkça karıştırılır. iBalancer salgı (run-out) ölçüm modülü ile geometrik sapmanın önceden belirlenmesi, dengelemeye gerçekten ihtiyaç olup olmadığını netleştirir. Yanlış teşhisle yapılan balans, titreşimi geçici olarak düşürse bile asıl arızayı ilerletir.
Aynı mantık tezgâh için de geçerlidir: ölçüm sistemi kalibre değilse veya yataklar aşınmışsa sonuçlar güvenilmez. Düzenli balans makinesi servisi ve bakımı, tezgâh ölçümlerinin referans değerini korur.
Yerinde Balans Süreci ve Karar Özeti
Doğru uygulanan bir sahada balanslama işlemi şu adımları izler:
- Ölçüm: Sensörler ve referans işareti yerleştirilir; çalışma devrinde başlangıç titreşim genliği ve faz açısı kaydedilir.
- Düzlem kararı: Rotor geometrisine ve erişilebilen düzeltme konumlarına göre tek veya iki düzlem seçilir.
- Deneme ağırlığı: Bilinen kütlede bir deneme ağırlığı takılır, sistemin tepkisinden etki katsayısı hesaplanır.
- Düzeltme: Hesaplanan ağırlık ve açı uygulanır; ağırlık eklenir ya da malzeme kaldırılır.
- Doğrulama: Son koşuda artık titreşim ölçülür, gerekirse ince düzeltme yapılır ve sonuç raporlanır.
Özetle: parça sökülemiyor, sökmek riskli veya duruş kritikse ve hedef kabul edilebilir çalışma titreşimiyse yerinde balans doğru tercihtir. Hedef tanımlı bir tolerans sınıfı, seri üretim, kabul raporu veya erişilemeyen düzlemler ise tezgâh kaçınılmazdır. Her iki durumda da önce teşhis, sonra balans ilkesi geçerlidir; MBS Balans seyyar balans ekipleri ve kendi ürettiği makinelerle her iki senaryoya da çözüm sunar.