
 Türkçe
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 عربي
 Polski
 Čeština
Przewodnik wyważania na miejscu: kiedy na obiekt, a kiedy na maszynę?
Gdy na części wirującej pojawiają się drgania, pierwsze pytanie brzmi: zdemontować część i wziąć ją na maszynę, czy wyważyć ją we własnym łożysku przez wyważanie na miejscu? Odpowiedź zależy od wielkości wirnika, sposobu montażu, zakładanej dokładności i kosztu przestoju. Ten przewodnik pokazuje granice obu metod i ułatwia czytelnikowi decyzję we własnym przypadku.
Czym jest wyważanie na miejscu i czym różni się od wyważania na maszynie
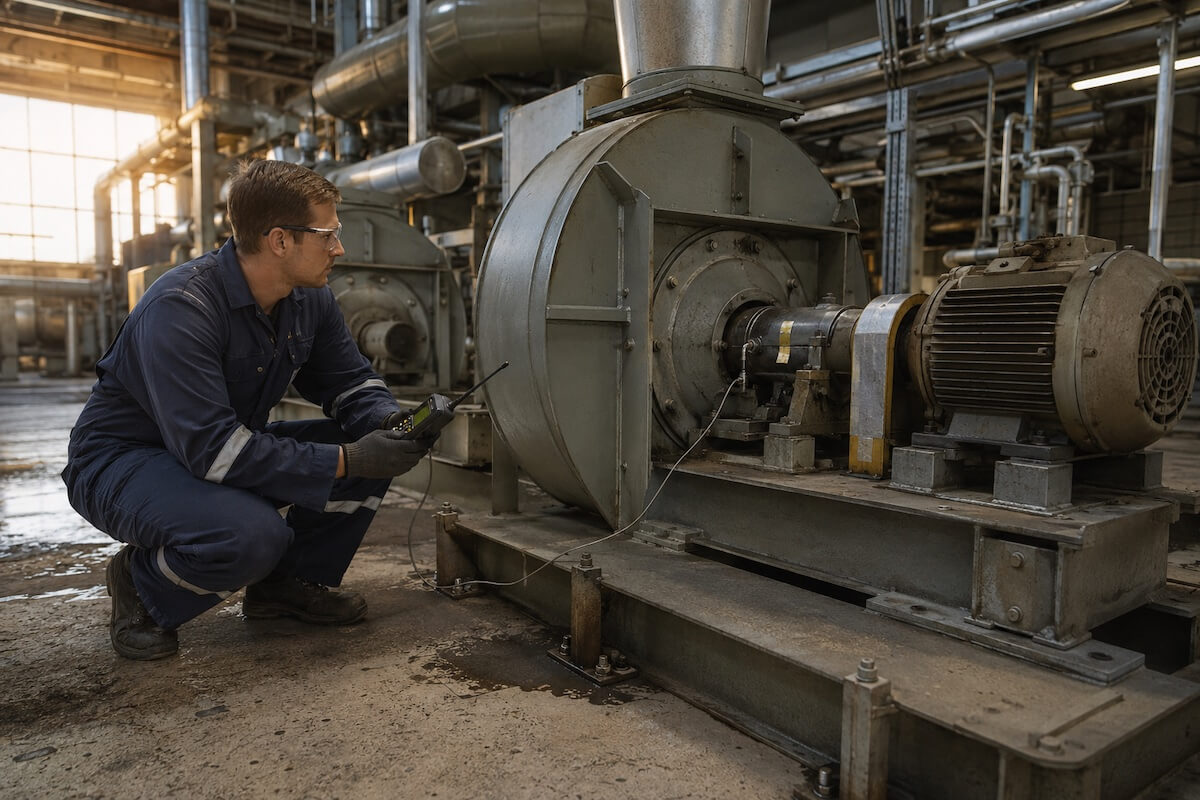
Wyważanie na miejscu (nazywane też wyważaniem mobilnym) to wyważanie wirnika bez demontażu z maszyny, przez obracanie go we własnych łożyskach i własnym układem napędowym. Pomiar wykonuje się przenośnym analizatorem i czujnikami na łożyskach; korekcję stosuje się bezpośrednio na wirniku. Przy wyważaniu na maszynie wirnik trafia natomiast do skalibrowanego układu pomiarowego zaprojektowanego wyłącznie do tej pracy, jak poziome wyważarki; wpływy otoczenia spadają do minimum.
Zasadnicza różnica jest taka: wyważanie na obiekcie wyważa część w rzeczywistych warunkach pracy (z własnym łożyskiem, sprzęgłem i fundamentem); maszyna natomiast ocenia wirnik w środowisku odizolowanym i powtarzalnym, według zdefiniowanej klasy tolerancji. Jedno mierzy cały zmontowany układ, drugie sam wirnik.
Sytuacje, w których wyważanie na obiekcie jest wyborem właściwym
Usługa wyważania na miejscu MBS Balance jest opcją rozsądniejszą od maszyny szczególnie w następujących warunkach:
- Jeśli koszt albo ryzyko demontażu jest wysokie, jeśli wirnik jest zabudowany na stałe: demontaż dużych wentylatorów, urządzeń górniczych albo wirników przykręconych do fundamentu i bez dostępu suwnicy może wypaść drożej i ryzykowniej niż samo wyważanie.
- Jeśli niewyważenie pojawiło się po montażu: wirnik wyważony na maszynie może stracić wyważenie po założeniu sprzęgła, koła pasowego lub śmigła, i wtedy wyważa się na miejscu cały układ.
- Jeśli przestój produkcji jest krytyczny: interwencja na miejscu, bez demontażu części, skraca czas zatrzymania linii.
Sytuacje, w których maszyna jest konieczna
Usługa wyważania na miejscu nie nadaje się do każdego przypadku; w następujących sytuacjach wirnik należy wziąć na maszynę:
- Cel wysokiej dokładności: ciasne klasy dokładności wyważania z ISO 21940-11 wymagają środowiska pomiarowego wolnego od wpływów otoczenia; niewyważenie resztkowe osiągalne na obiekcie jest ograniczone zachowaniem łożysk i fundamentu.
- Produkcja seryjna i powtarzalność: jeśli ma być wyważanych wiele jednakowych części, pozioma wyważarka taka jak H-IRB 300 mierzy każdą część w tych samych warunkach i standaryzuje operację.
- Niedostępne płaszczyzny korekcji: jeśli przy wirniku w łożysku płaszczyzna korekcji jest zasłonięta osłoną albo korpusem, korekcji na miejscu wykonać nie można.
- Wymóg odbioru i raportu: do odbioru przez klienta lub do dokumentacji jakościowej potrzebne są pomiar na skalibrowanej maszynie i identyfikowalne raporty oprogramowania iBalancer.
Granice pomiaru na obiekcie
Rzeczywiste warunki pracy są jednocześnie zaletą i granicą wyważania na miejscu; drgania mierzone na obiekcie są odpowiedzią całego układu:
- Drgania otoczenia: drgania z sąsiednich maszyn i z posadzki mieszają się do pomiaru; jeśli to możliwe, pobliskie urządzenia należy zatrzymać, a pomiar powtórzyć.
- Stabilność prędkości: pomiar fazy wymaga stałej prędkości. Wahanie obciążenia lub napędu przesuwa kąt fazowy i zafałszowuje wyliczoną masę korekcyjną.
- Jedna płaszczyzna czy dwie: przy wąskich wirnikach tarczowych jedna płaszczyzna zazwyczaj wystarcza; przy wirnikach długich potrzebne są dwie, a wzajemne oddziaływanie płaszczyzn wymaga większej liczby rozruchów próbnych.
- Wpływ łożyska i fundamentu: luźne połączenie, rezonans albo słaby fundament mogą dawać drgania o tej samej częstotliwości co niewyważenie; dodanie masy problemu nie rozwiąże, tylko ukryje objaw.
Nie każde drganie to niewyważenie
Najważniejszą pracą przed wyjazdem na obiekt albo przed wzięciem części na maszynę jest diagnoza. Drgania przy częstotliwości obrotowej to typowy objaw niewyważenia; podobny obraz dają jednak niewspółosiowość, uszkodzenie łożyska, luz i odchyłka geometryczna. Usterki o podłożu geometrycznym — wygięty wał, skrzywiony kołnierz czy owalna powierzchnia łożyskowa — bywają często mylone z niewyważeniem. Wcześniejsze określenie odchyłki geometrycznej modułem pomiaru bicia iBalancer wyjaśnia, czy wyważanie jest w ogóle potrzebne. Wyważanie wykonane na podstawie błędnej diagnozy, nawet jeśli chwilowo obniży drgania, pogłębia rzeczywistą usterkę.
Ta sama logika dotyczy maszyny: jeśli układ pomiarowy nie jest skalibrowany albo podpory są zużyte, wyniki nie są wiarygodne. Regularny serwis i konserwacja wyważarki zachowuje wartość odniesienia pomiarów maszynowych.
Przebieg wyważania na miejscu i podsumowanie decyzji
Prawidłowo przeprowadzone wyważanie na obiekcie przebiega według następujących kroków:
- Pomiar: rozmieszcza się czujniki i znacznik odniesienia; przy prędkości pracy zapisuje się początkową amplitudę drgań i kąt fazowy.
- Decyzja o płaszczyznach: według geometrii wirnika i dostępnych położeń korekcji wybiera się jedną albo dwie płaszczyzny.
- Ciężarek próbny: zakłada się ciężarek próbny o znanej masie i z odpowiedzi układu wylicza się współczynnik wpływu.
- Korekcja: stosuje się wyliczoną masę i kąt; masę dodaje się albo materiał usuwa.
- Weryfikacja: przy ostatnim rozruchu mierzy się drgania resztkowe, w razie potrzeby wykonuje się korekcję dokładną i wynik ujmuje się w raporcie.
W skrócie: jeśli części nie da się zdemontować, jeśli demontaż jest ryzykowny albo przestój krytyczny, a celem są akceptowalne drgania eksploatacyjne, wyważanie na miejscu jest wyborem właściwym. Jeśli celem jest zdefiniowana klasa tolerancji, produkcja seryjna, raport odbiorczy albo gdy płaszczyzny są niedostępne, maszyna jest nieunikniona. W obu przypadkach obowiązuje zasada: najpierw diagnoza, potem wyważanie; MBS Balance oferuje rozwiązanie dla obu scenariuszy — zespołami wyważania mobilnego i maszynami własnej produkcji.