
 Türkçe
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 عربي
 Polski
 Čeština
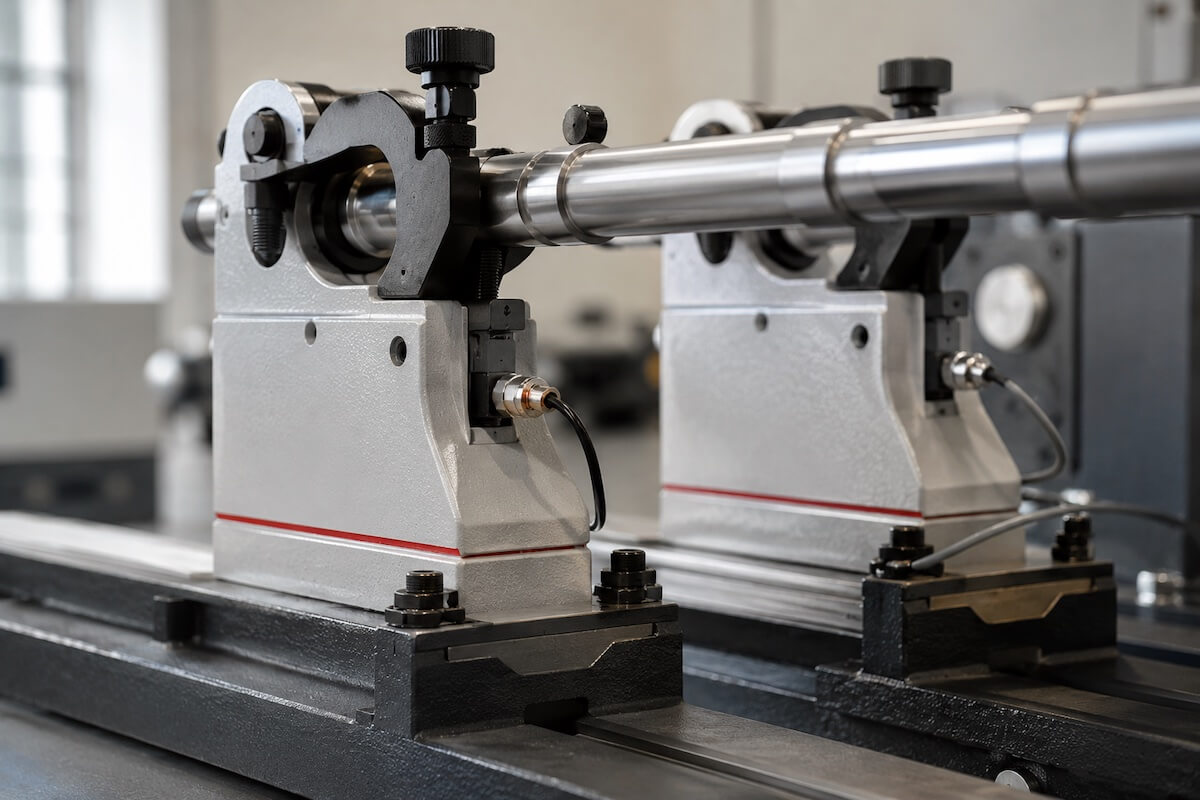
Жёсткие или податливые опоры? Выбор типа опор балансировочного станка
При выборе балансировочного станка есть вопрос не менее решающий, чем грузоподъёмность и диапазон частот вращения, но его почти всегда оставляют на самый конец: станок должен быть с жёсткими опорами или с податливыми опорами? Этот выбор определяет принцип измерения, потребность в калибровке и достижимый уровень остаточного дисбаланса. «Лучшего» из двух типов не существует; это два разных подхода, рассчитанных на разные задачи.
Основное различие: до и за зоной резонанса
Система опор и подвеса балансировочного станка вместе с ротором образует колебательную систему «пружина — масса», и у этой системы есть собственная частота (резонансная частота вращения). Два типа опор различает то, где относительно этого резонанса выполняется измерение.
- Станки с жёсткими опорами (дорезонансные) строятся на жёстких стойках; собственная частота системы подвеса лежит намного выше частоты балансировки. Измерение выполняется до резонанса. Ротор в опорах практически не перемещается; создаваемая дисбалансом центробежная сила измеряется датчиками напрямую.
- Станки с податливыми опорами (зарезонансные) имеют опоры на упругих пружинах и потому низкую собственную частоту. Измерение выполняется за резонансом. Дисбаланс заставляет опоры свободно колебаться, и измеряется именно это перемещение.
Станок с жёсткими опорами: постоянная калибровка, быстрая наладка
При жёстких опорах связь между измеряемой силой и дисбалансом линейна и в рабочем диапазоне станка в значительной степени не зависит от массы ротора. Благодаря этому станок калибруют один раз, и калибровка сохраняется. Для нового ротора оператор вводит только геометрические данные — расстояния между опорами и положение плоскостей коррекции — в программу балансировки iBalancer; станок выдаёт величину коррекции уже на первом пуске.
Где это даёт преимущество
- Цеха и сервисные центры с широкой номенклатурой роторов: пробный пуск с пробным грузом для каждой детали не требуется.
- Участки, работающие в широком диапазоне масс: малые и крупные роторы принимаются без повторной калибровки.
Поэтому универсальные горизонтальные балансировочные станки — например H-IRB-50, рассчитанный на роторы малой и средней массы, — рассматриваются как первый выбор на производствах с высокой номенклатурой. Калибровку периодически подтверждают калибровочным ротором и калибровочными грузами.
Станок с податливыми опорами: точность на основе перемещения
В станке с податливыми опорами величина колебаний опор зависит не только от дисбаланса, но и от массы ротора и её распределения. Поэтому измерительную систему калибруют отдельно под каждый тип ротора: по второму пуску с известным пробным грузом программа вычисляет коэффициенты, присущие этому ротору. При серийном выпуске одной и той же детали калибровку выполняют один раз, а сохранённую настройку используют на последующих деталях.
Где это даёт преимущество
- Очень низкий целевой остаточный дисбаланс: упругие опоры откликаются заметным перемещением даже на малый дисбаланс.
- Лёгкие роторы: создаваемая ими центробежная сила невелика, тогда как измерение по перемещению даёт сильный сигнал.
- Малая номенклатура при большом объёме: разовая калибровка распределяется на множество деталей.
На лёгких деталях дискообразной формы — рабочих колёсах вентиляторов, шкивах, тормозных дисках — на первый план выходят вертикальные балансировочные станки; V-IVB-5, рассчитанный на малые и лёгкие детали, служит примером этого класса.
Критерии выбора
- Номенклатура и размер партии: широкая номенклатура при малом количестве склоняет к жёстким опорам; узкая номенклатура при большом количестве — к податливым. Чем меньше партия, тем весомее доля пуска с пробным грузом.
- Целевой класс точности: чем жёстче класс G, определённый по ISO 21940-11, тем критичнее способность измерительной системы давать достоверный сигнал на этом уровне. Минимальный достижимый остаточный дисбаланс станка подтверждают в рамках ISO 2953.
- Квалификация оператора: калибровка пробным грузом требует навыка и внимания; ввод геометрии даёт достоверный результат при меньшем опыте.
- Монтаж и фундамент: при измерении силы важна жёсткость станины и пола. Системы на упругих опорах частично изолируют влияние пола, но более чувствительны к низкочастотным вибрациям окружения.
- Диапазон частот вращения: у станка с жёсткими опорами рабочая частота должна оставаться ниже резонанса подвеса; у станка с податливыми опорами её нужно поднять достаточно высоко за резонанс подвеса.
Чем обходится неверный выбор
Если в цех с широкой номенклатурой приобретён станок с податливыми опорами, повторная калибровка на каждой детали снижает выработку. И наоборот, производитель, который добивается узкого допуска на очень лёгких роторах, может не выйти на целевой допуск на станке с жёсткими опорами из-за слабого измерительного сигнала. В обоих случаях проблема в том, что тип опор не соответствует задаче. На действующих станках измерительную электронику и программное обеспечение можно обновить через ревизию балансировочного станка; тип опор при этом не меняется, поэтому решение должно быть верным с самого начала.
Итог решения
- Сервисный цех, широкая номенклатура роторов, малые партии, сменный состав операторов: жёсткие опоры.
- Малая номенклатура, большой объём, лёгкие роторы, очень низкий целевой остаточный дисбаланс: податливые опоры.
- Смешанный профиль: перечень деталей, целевой класс G и диапазон частот вращения оценивают вместе; MBS Balance проводит такую оценку по образцам деталей.
Когда диапазон масс деталей, распределение количеств и целевой допуск уточнены до покупки, верный тип опор выявляется сам собой.