
 Türkçe
 English
 Deutsch
 Español
 Français
 Italiano
 Português
 عربي
 Polski
 Čeština
Руководство по балансировке на месте: когда выезжать на объект, а когда везти на станок?
Когда на вращающейся детали появляется вибрация, первый вопрос таков: снимать деталь и везти на станок или балансировать в её собственной опоре с помощью балансировки на месте? Ответ зависит от размеров ротора, способа монтажа, требуемой точности и стоимости простоя. Это руководство показывает пределы обоих методов и помогает читателю принять решение в своём случае.
Что такое балансировка на месте и чем она отличается от станочной
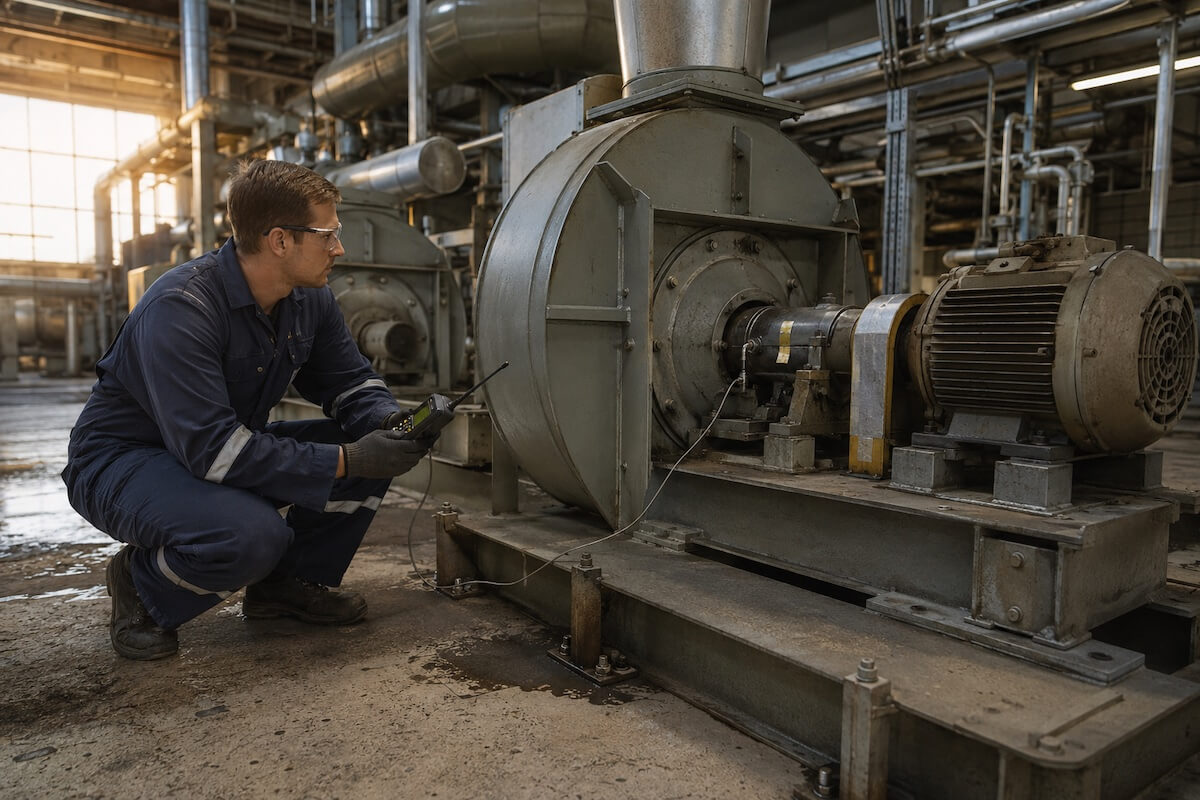
Балансировка на месте (её называют также выездной балансировкой) — это уравновешивание ротора без снятия с машины, вращением в его собственных опорах и его собственным приводом. Измерение выполняют переносным анализатором и датчиками на опорах; коррекцию применяют непосредственно на роторе. При станочной балансировке ротор помещают в калиброванную измерительную систему, созданную только для этой работы, — такую как горизонтальные балансировочные станки; влияние окружения сводится к минимуму.
Основное различие таково: балансировка на объекте уравновешивает деталь в реальных условиях работы (с её собственной опорой, муфтой и фундаментом); станок же оценивает ротор в изолированной и воспроизводимой среде, по заданному классу точности. Один измеряет смонтированную систему в целом, другой — сам ротор.
Когда балансировка на объекте — верный выбор
Услуга балансировки на месте MBS Balance особенно в следующих условиях разумнее станка:
- Если стоимость или риск демонтажа высоки, если ротор смонтирован неподвижно: снять крупные вентиляторы, горное оборудование или роторы, закреплённые на фундаменте и недоступные для крана, может оказаться дороже и рискованнее самой балансировки.
- Если дисбаланс появился после монтажа: ротор, отбалансированный на станке, может вновь потерять балансировку после установки муфты, шкива или вентилятора, и тогда систему уравновешивают на месте целиком.
- Если простой производства критичен: вмешательство на месте без снятия детали сокращает время остановки участка.
Когда станок необходим
Услуга балансировки на месте подходит не для каждого случая; в следующих ситуациях ротор нужно везти на станок:
- Цель — высокая точность: жёсткие классы точности балансировки по ISO 21940-11 требуют измерительной среды, свободной от внешних влияний; достижимый на объекте остаточный дисбаланс ограничен поведением опор и фундамента.
- Серийное производство и воспроизводимость: если предстоит балансировать много одинаковых деталей, горизонтальный балансировочный станок, такой как H-IRB 300, измеряет каждую деталь в одних и тех же условиях и стандартизирует операцию.
- Недоступные плоскости коррекции: если при роторе в опоре плоскость коррекции закрыта ограждением или корпусом, выполнить коррекцию на месте нельзя.
- Требование приёмки и отчётности: для приёмки заказчиком или для документации по качеству нужны измерение на калиброванном станке и прослеживаемые протоколы программы iBalancer.
Пределы измерения на объекте
Реальные условия работы — одновременно и преимущество, и предел балансировки на месте; измеряемая на объекте вибрация есть отклик всей системы:
- Вибрация окружения: вибрация от соседних машин и от пола примешивается к измерению; по возможности близко стоящее оборудование следует остановить, а измерение повторить.
- Стабильность частоты вращения: измерение фазы требует постоянной частоты. Колебание нагрузки или привода сдвигает фазовый угол и искажает расчётную корректирующую массу.
- Одна плоскость или две: у узких дисковых роторов одной плоскости чаще всего достаточно; у длинных роторов нужны две плоскости, и взаимное влияние плоскостей требует больше пробных пусков.
- Влияние опор и фундамента: ослабший крепёж, резонанс или слабый фундамент могут давать вибрацию на той же частоте, что и дисбаланс; добавление массы проблему не решает, а лишь скрывает симптом.
Не всякая вибрация — дисбаланс
Самая важная работа перед выездом на объект или перед установкой на станок — диагностика. Вибрация на частоте вращения — типичный признак дисбаланса; однако несоосность, повреждение подшипника, ослабление крепежа и геометрическое отклонение дают схожую картину. Дефекты геометрического происхождения — погнутый вал, покоробленный фланец или овальная поверхность опоры — часто принимают за дисбаланс. Предварительное определение геометрического отклонения с помощью модуля измерения биения iBalancer проясняет, действительно ли нужна балансировка. Балансировка, выполненная при неверной диагностике, даже если временно снижает вибрацию, усугубляет настоящую неисправность.
Та же логика действует и для станка: если измерительная система не калибрована или опоры изношены, результаты недостоверны. Регулярное обслуживание балансировочного станка сохраняет референтное значение станочных измерений.
Порядок балансировки на месте и итог решения
Правильно выполненная балансировка на объекте проходит по следующим шагам:
- Измерение: устанавливают датчики и опорную метку; на рабочей частоте вращения фиксируют исходную амплитуду вибрации и фазовый угол.
- Решение о плоскостях: по геометрии ротора и доступным положениям коррекции выбирают одну или две плоскости.
- Пробный груз: устанавливают пробный груз известной массы и по отклику системы вычисляют коэффициент влияния.
- Коррекция: прикладывают расчётную массу под расчётным углом; груз добавляют либо материал снимают.
- Проверка: на последнем пуске измеряют остаточную вибрацию, при необходимости выполняют тонкую коррекцию и оформляют результат протоколом.
Коротко: если деталь снять нельзя, если снимать её рискованно или простой критичен, а цель — приемлемая эксплуатационная вибрация, балансировка на месте есть верный выбор. Если цель — заданный класс точности, серийное производство, приёмочный протокол или если плоскости недоступны, станок неизбежен. В обоих случаях действует принцип «сначала диагностика, потом балансировка»; MBS Balance предлагает решение для обоих сценариев — выездными бригадами и станками собственного производства.